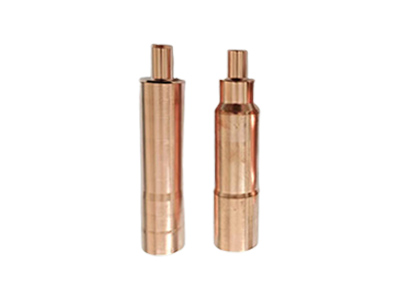
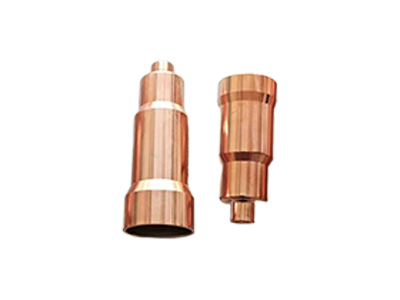
新昌县启宏机械有限公司为您主要提供旋压皮带轮厂家,喷油器铜套,喷油器镶套等相关的展示和信息更新,欢迎您的收藏。

⚠️ 黄铜喷油器铜套是发动机燃油系统的核心密封散热部件,安装全程需严格控制配合精度,避免铜屑、杂质进入燃烧室,防止后续出现燃油泄漏、散热不良等故障。
🛠️ 安装前准备工作
工具与材料准备:准备液压压装机、铜导向套、橡胶堵片、无水酒精、无尘软布、塞尺、扭矩扳手,以及原厂指定的耐高温硅酮密封胶、硅基润滑脂。
部件清洁检查:用无水酒精彻底擦拭黄铜铜套、缸盖喷油器孔,去除所有油污、金属碎屑,用压缩空气吹干,确保表面无残留杂质。检查铜套表面无划痕、裂纹,确认铜套外径与缸盖孔的过盈量控制在0.02~0.05mm,内径与喷油器的配合间隙为0.02~0.05mm,尺寸偏差超出范围的铜套禁止使用。
防铜屑预处理:在缸盖喷油器孔底部塞入深度5mm以内的橡胶堵片,完全封堵通往燃烧室的通道,避免后续加工、压装过程中铜屑掉入缸内,造成发动机内部磨损。
🔧 三种主流安装工艺
常温液压压装法(最常用)
利用黄铜铜套自带的4×15°导向口,对齐缸盖喷油器孔垂直放入,在铜套上方垫一块平整木板,用液压压装机缓慢施压,装配压力严格控制在5~8kN,压装深度误差≤±0.1mm,全程避免直接敲击铜套,防止铜套变形。
热胀冷缩过盈装配法
将缸盖喷油器孔部位均匀加热至120℃以内,或把黄铜铜套放入低温箱冷冻至-40℃,利用热胀冷缩原理快速将铜套压入孔内,冷却后铜套与缸孔形成无间隙过盈配合,密封和散热效果最优,适配高功率高压共轨发动机场景。
胶粘辅助装配法
在铜套外径表面预先加工3~4条环形沟槽,均匀涂抹乐泰耐高温结构胶,将铜套旋入缸盖喷油器孔,静置固化2小时以上,适合频繁拆装、过盈量偏小的维修场景。
✅ 装配后校验与收尾
压装完成后用塞尺检查铜套与缸孔的配合间隙,确认无松动、移位,铜套上下端面的平面度≤0.01mm,表面粗糙度Ra≤0.4μm。
清理铜套内壁,更换全新氟橡胶喷油器密封圈,密封圈表面涂抹少量硅基润滑脂,将喷油器垂直插入铜套,按对角顺序分步拧紧固定螺栓,最终扭矩控制在15~25N·m,确保喷油器轴线与燃烧室中心线完全对齐。
拆除底部橡胶堵片,再次清理缸盖内部残留碎屑,手动盘动曲轴确认无卡滞,启动发动机后检查喷油器周边无燃油泄漏,运行15分钟铜套区域无异常高温,即为安装合格。